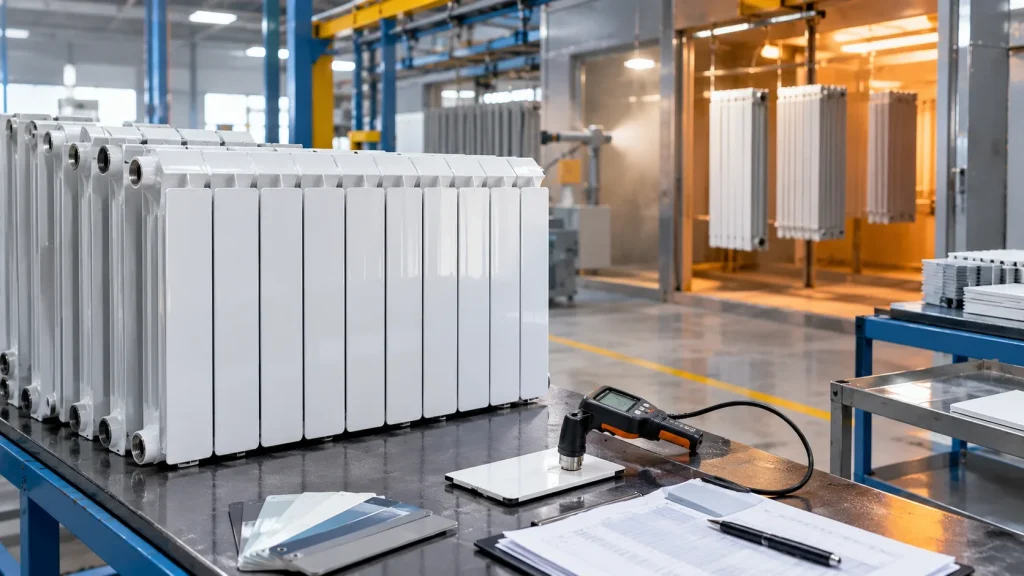
وقتی صحبت از کیفیت یک رادیاتور میشود، معمولاً عواملی مانند توان گرمایشی، جنس بدنه، طراحی و ابعاد آن مورد توجه قرار میگیرند؛ اما کیفیت پوشش رنگ نیز یکی از بخشهای مهم محصول است. رنگ بدنه فقط نقش ظاهری ندارد و در صورت اجرای صحیح میتواند به محافظت از سطح فلزی در برابر عوامل محیطی و ایجاد یک پوشش یکنواخت و بادوام کمک کند.
اما کیفیت رنگ رادیاتور چگونه کنترل میشود؟ آیا فقط با نگاه کردن به سطح براق و یکدست بدنه میتوان درباره کیفیت آن قضاوت کرد؟
پاسخ منفی است. یک تولیدکننده برای دستیابی به پوشش باکیفیت باید مجموعهای از مراحل را از آمادهسازی سطح تا اعمال پوشش و کنترل نهایی محصول مدیریت کند. در سیستمهای پوشش صنعتی، آزمونهایی مانند ارزیابی چسبندگی و بررسی عملکرد پوشش در برابر خوردگی نیز میتوانند برای کنترل کیفیت مورد استفاده قرار گیرند. استاندارد ISO 12944-6 نیز روشهای آزمایشگاهی و شرایط آزمون برای ارزیابی سیستمهای رنگ حفاظتی در برابر خوردگی را مشخص میکند.
رنگ رادیاتور یکی از اولین بخشهایی است که کاربر مشاهده میکند؛ بنابراین یکنواختی، تمیزی و کیفیت ظاهری آن اهمیت زیادی دارد. اما موضوع فقط زیبایی نیست.
پوشش مناسب باید بتواند به شکل مطلوب روی سطح موردنظر قرار بگیرد و در شرایط استفاده، تا حد امکان دچار مشکلاتی مانند پوستهشدن، جداشدگی یا آسیب زودهنگام نشود.
به همین دلیل، کنترل کیفیت رنگ باید از مرحله آمادهسازی سطح شروع شود و تا بررسی محصول نهایی ادامه پیدا کند.
یک پوشش باکیفیت را میتوان از چند جنبه بررسی کرد:
بنابراین ظاهر زیبا تنها یکی از معیارهای ارزیابی کیفیت رنگ است.
پیش از رنگآمیزی، سطح فلزی باید برای پذیرش پوشش آماده شود. وجود آلودگی، چربی، گردوغبار یا شرایط نامناسب سطح میتواند بر کیفیت نهایی پوشش تأثیر بگذارد.
در فرآیندهای صنعتی، آمادهسازی سطح با توجه به جنس قطعه، نوع پوشش و فرآیند تولید تعیین میشود. هدف این مرحله ایجاد شرایطی مناسب برای اتصال و عملکرد بهتر پوشش است.
این موضوع اهمیت زیادی دارد، زیرا حتی رنگی باکیفیت نیز اگر روی سطحی نامناسب اعمال شود، الزاماً عملکرد مطلوبی نخواهد داشت.
استانداردهای خانواده ISO 12944 نیز اهمیت آمادهسازی و شرایط سطح را در عملکرد سیستمهای پوششی مورد توجه قرار میدهند و برای طراحی و ارزیابی سیستمهای محافظتی چارچوبهایی ارائه میکنند.
کیفیت نهایی فقط به نحوه اعمال رنگ وابسته نیست. نوع سیستم پوشش نیز باید متناسب با جنس سطح، شرایط استفاده و الزامات محصول انتخاب شود.
در پوششهای صنعتی ممکن است از سیستمهای مختلف رنگ و روشهای متفاوت اعمال استفاده شود. بنابراین نمیتوان یک نوع رنگ یا روش را برای تمام محصولات و شرایط، بهترین گزینه دانست.
تولیدکننده باید مشخص کند پوشش انتخابشده چه ویژگیهایی برای محصول موردنظر لازم دارد و سپس فرآیند اعمال و کنترل را بر همان اساس تنظیم کند.
یکی از مواردی که مصرفکننده میتواند بهصورت ظاهری بررسی کند، یکنواختی سطح رنگ است.
در یک محصول با پوشش مناسب، سطح بدنه نباید دارای تفاوتهای شدید و غیرطبیعی در رنگ، لکههای واضح یا نواحی آشکار با پوشش متفاوت باشد.
البته تفاوت جزئی در ظاهر بسته به نوع پوشش، رنگ و فرآیند تولید ممکن است قابل مشاهده باشد؛ بنابراین بهتر است صرفاً بر اساس یک تفاوت کوچک درباره کیفیت محصول قضاوت نشود.
موارد مهمتر عبارتاند از:
ضخامت رنگ نیز یکی از پارامترهای مهم در کنترل پوشش است.
ضخامت بیش از حد یا کمتر از مقدار موردنظر میتواند نشاندهنده عدم کنترل مناسب فرآیند باشد. مقدار مناسب ضخامت به سیستم پوشش، ماده پایه و مشخصات فنی محصول وابسته است؛ بنابراین نمیتوان یک عدد ثابت را برای تمام رادیاتورها مناسب دانست.
در تولید صنعتی، ضخامت پوشش میتواند با ابزارهای اندازهگیری مناسب کنترل شود تا فرآیند از محدوده تعریفشده خارج نشود.
این نوع اندازهگیری، اطلاعات دقیقتری نسبت به بررسی صرفاً چشمی در اختیار کنترل کیفیت قرار میدهد.
یکی از پرسشهای مهم درباره رنگ رادیاتور این است که پوشش تا چه اندازه به سطح زیرین خود متصل شده است.
چسبندگی مناسب اهمیت دارد، زیرا پوششی که اتصال ضعیفی با سطح داشته باشد ممکن است در شرایط مختلف سریعتر دچار جداشدگی شود.
روشهای آزمون چسبندگی بسته به نوع پوشش و الزامات فنی متفاوت هستند. برای نمونه، استاندارد ISO 16276-1:2025 به ارزیابی چسبندگی و چسبندگی داخلی سیستمهای پوششی با روش Pull-off میپردازد. این استاندارد مربوط به ارزیابی سیستمهای پوششی حفاظتی است و کاربرد آن باید متناسب با دامنه محصول و سیستم پوشش بررسی شود.
بنابراین یک تولیدکننده برای کنترل حرفهای کیفیت نمیتواند فقط به ظاهر محصول اکتفا کند.
در برخی فرآیندهای صنعتی، پوشش پس از اعمال تحت شرایط کنترلشده حرارتی قرار میگیرد تا فرآیند تثبیت یا پخت آن انجام شود.
دما، زمان و شرایط فرآیند باید متناسب با نوع پوشش و مشخصات فنی آن تعیین شود. اگر شرایط فرآیند بهدرستی کنترل نشود، ممکن است خواص نهایی پوشش با وضعیت مورد انتظار فاصله داشته باشد.
به همین دلیل، کنترل فرآیند پخت یکی از بخشهایی است که در سیستمهای رنگآمیزی صنعتی باید به آن توجه شود.
نکته مهم این است که جزئیات دقیق دما و زمان را نمیتوان بدون اطلاع از نوع رنگ و فرآیند تولید، بهصورت یکسان برای همه محصولات تعیین کرد.
گاهی ممکن است قسمت اصلی بدنه از نظر ظاهری کاملاً مناسب باشد، اما گوشهها، لبهها، اتصالات و نقاط کمتر قابل مشاهده پوشش یکنواختی نداشته باشند.
به همین دلیل، کنترل کیفیت باید تمام بخشهای قابل پوشش محصول را در نظر بگیرد.
در بررسی ظاهری رادیاتور میتوان به این قسمتها توجه بیشتری داشت:
طراحی مناسب قطعه نیز میتواند بر امکان اجرای صحیح و بازرسی پوشش اثرگذار باشد. ISO 12944-3 به ملاحظات طراحی سازههای فولادی برای جلوگیری از مشکلات زودهنگام خوردگی و تسهیل اجرای پوشش و بازرسی آن میپردازد.
برای اینکه کیفیت رنگ در یک محصول صنعتی قابل اتکا باشد، بهتر است کنترل کیفیت به یک مرحله نهایی محدود نشود.
یک فرآیند کنترلشده میتواند شامل بررسی چند مرحلهای باشد:
| مرحله | هدف کنترل |
|---|---|
| آمادهسازی سطح | ایجاد شرایط مناسب برای اعمال پوشش |
| اعمال پوشش | کنترل یکنواختی و اجرای صحیح |
| پخت یا تثبیت | اطمینان از اجرای مناسب فرآیند مربوط به پوشش |
| اندازهگیری | بررسی پارامترهایی مانند ضخامت در صورت نیاز |
| بازرسی ظاهری | شناسایی عیوب قابل مشاهده |
| آزمونهای عملکردی | ارزیابی ویژگیهایی مانند چسبندگی یا مقاومت، متناسب با الزامات |
| کنترل نهایی | تأیید محصول پیش از عرضه |
این رویکرد باعث میشود خطاهای احتمالی زودتر شناسایی شوند و کنترل کیفیت صرفاً به مرحلهای که محصول آماده تحویل است محدود نشود.
انتخاب تولید کننده رادیاتور مناسب برای خرید مستقیم و مطمئن
خیر. براق بودن سطح بهتنهایی نمیتواند کیفیت واقعی پوشش را ثابت کند.
ممکن است یک سطح بسیار براق باشد اما در زمینه چسبندگی، ضخامت یا مقاومت عملکردی نیاز به بررسی بیشتری داشته باشد.
در مقابل، یک پوشش با ظاهر مات نیز میتواند بر اساس مشخصات فنی خود عملکرد مناسبی داشته باشد.
بنابراین برای ارزیابی کیفیت رنگ رادیاتور باید ظاهر محصول را در کنار فرآیند تولید، کنترلهای کیفی و مشخصات فنی پوشش در نظر گرفت.
یکی از اهداف مهم بسیاری از سیستمهای پوششی، محافظت از سطح فلزی در برابر عوامل محیطی و خوردگی است.
استاندارد ISO 12944-6 روشها و شرایط آزمون آزمایشگاهی برای ارزیابی عملکرد سیستمهای رنگ حفاظتی در برابر خوردگی را مشخص میکند. این استاندارد تأکید دارد که نتایج آزمون برای کمک به انتخاب سیستم مناسب هستند و نباید بهعنوان پیشبینی دقیق طول عمر در هر شرایطی تفسیر شوند.
در نتیجه، مقاومت واقعی پوشش باید با توجه به نوع سیستم رنگ، محیط استفاده و الزامات فنی محصول ارزیابی شود.
خریدار به تجهیزات آزمایشگاهی خط تولید دسترسی ندارد، اما میتواند چند بررسی ساده ظاهری انجام دهد.
به سطح بدنه از زوایای مختلف نگاه کنید و به دنبال مواردی مانند:
باشید.
همچنین بهتر است اطلاعات فنی محصول و شرایط گارانتی یا خدمات پس از فروش، در صورت ارائه توسط تولیدکننده، بررسی شود.
مهم است که از روی یک نشانه ظاهری بهتنهایی درباره کیفیت کل سیستم پوشش نتیجهگیری نشود.
بازرسی ظاهری بیشتر روی مواردی تمرکز دارد که با چشم قابل مشاهده هستند؛ اما کنترل کیفیت حرفهای میتواند شامل اندازهگیری و آزمونهای فنی نیز باشد.
برای مثال، ممکن است دو محصول از نظر ظاهری بسیار شبیه باشند، اما بررسی ضخامت یا چسبندگی پوشش اطلاعات متفاوتی ارائه دهد.
به همین دلیل، کنترل کیفیت در تولید صنعتی بهتر است ترکیبی از کنترل فرآیند، بازرسی ظاهری، اندازهگیری و آزمونهای متناسب با محصول باشد.
در انتخاب رادیاتور، کیفیت ظاهری بدنه تنها یک موضوع زیباییشناختی نیست. نوع پوشش و کیفیت اجرای آن میتواند در ظاهر محصول و حفاظت از سطح فلزی اهمیت داشته باشد.
به همین دلیل، هنگام بررسی محصولات شرکت لوکس پن نیز بهتر است در کنار طراحی و مشخصات کلی رادیاتور، به کیفیت ظاهری پوشش، یکنواختی رنگ و اطلاعات فنی ارائهشده درباره محصول توجه شود.
البته برای ادعای استفاده از یک فرآیند، رنگ یا استاندارد مشخص توسط یک تولیدکننده، باید به اطلاعات رسمی همان محصول یا شرکت استناد کرد و صرفاً از روی ظاهر رادیاتور چنین نتیجهای نگرفت.
اگر بخواهید کیفیت ظاهری پوشش یک رادیاتور را قبل از خرید بررسی کنید، این موارد میتوانند راهنمای اولیه شما باشند:
این بررسیها جایگزین آزمونهای تخصصی کارخانه نیستند، اما میتوانند دید اولیه مناسبی در اختیار خریدار قرار دهند.
کیفیت رنگ رادیاتور فقط با ظاهر براق و یکنواخت آن مشخص نمیشود. یک تولیدکننده برای دستیابی به پوشش مناسب باید مجموعهای از عوامل را کنترل کند؛ از آمادهسازی سطح و انتخاب سیستم پوشش گرفته تا اعمال رنگ، پخت یا تثبیت، بررسی ضخامت، کنترل چسبندگی و بازرسی نهایی.
استانداردهای پوشش صنعتی مانند ISO 12944 نیز نشان میدهند که ارزیابی عملکرد پوشش میتواند فراتر از بررسی ظاهری باشد و آزمونهای آزمایشگاهی و معیارهای مشخصی را شامل شود.
در نهایت، برای خریدار نیز بهتر است ظاهر رادیاتور تنها معیار تصمیمگیری نباشد. بررسی مشخصات فنی، کیفیت ساخت، اطلاعات ارائهشده توسط تولیدکننده و در صورت وجود، مستندات مربوط به کنترل کیفیت میتواند تصویر کاملتری از محصول ایجاد کند.
خیر. براق بودن فقط یکی از ویژگیهای ظاهری پوشش است و بهتنهایی نمیتواند کیفیت، چسبندگی یا دوام آن را ثابت کند.
یک عامل واحد را نمیتوان مهمترین معیار دانست. آمادهسازی مناسب سطح، انتخاب سیستم پوشش، اجرای صحیح، کنترل فرآیند و آزمونهای کیفی همگی در کیفیت نهایی نقش دارند.
چسبندگی را میتوان با روشهای آزمون استاندارد و ابزارهای تخصصی ارزیابی کرد. یکی از روشهای شناختهشده، آزمون Pull-off است که برای ارزیابی چسبندگی سیستمهای پوششی به کار میرود.
خیر. ضخامت پوشش باید متناسب با سیستم رنگ و مشخصات فنی آن باشد. بیشتر بودن ضخامت لزوماً به معنی عملکرد بهتر نیست.
زیرا وضعیت سطح زیرین میتواند بر اتصال و عملکرد پوشش تأثیر بگذارد. سطح نامناسب میتواند کیفیت نهایی سیستم رنگ را کاهش دهد.
میتواند ابتدا یکنواختی رنگ، نبود پوسته، ترک، حباب و شرههای محسوس را بررسی کند و سپس در صورت امکان مشخصات فنی و اطلاعات کنترل کیفیت ارائهشده توسط تولیدکننده را نیز مطالعه کند.
